
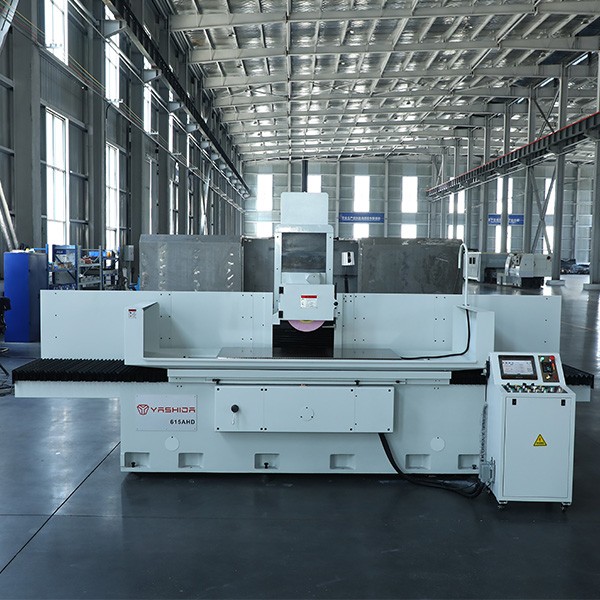
不銹鋼材料在大水磨平面磨削加工中如果砂輪選不對,輕則磨不動、表面粗糙,重則工件燒傷、尺寸超差,甚至砂輪直接報廢。今天YASHIDA磨床廠家就從實際操作出發,聊聊大水磨加工不銹鋼時,砂輪到底該怎么選。
一、先搞清楚不銹鋼為什么難磨
不銹鋼之所以難磨,根源在于它的材料特性。不銹鋼韌性大、導熱系數低,約為45號鋼的三分之一左右。磨削時產生的熱量散不出去,大量積聚在磨削區,溫度瞬間就能飆到1000到1500攝氏度。與此同時,不銹鋼在磨削過程中還容易產生嚴重的加工硬化。更麻煩的是,磨屑粘附性極強,很容易填滿砂輪磨粒之間的縫隙,導致砂輪急劇堵塞。砂輪一堵,磨削條件迅速惡化,發熱更嚴重,表面質量也跟著往下掉。
所以,選砂輪的核心思路就一句話:讓砂輪保持鋒利、及時散熱、不堵塞。
二、磨料怎么選——別拿棕剛玉湊合
磨料是砂輪的“牙齒”,選錯了磨料,后面怎么調都白搭。
磨削不銹鋼,白剛玉(WA)是常見的選擇,具有良好的切削性能和自銳性,尤其適合磨削馬氏體不銹鋼。但如果工件是奧氏體不銹鋼,比如304、316這一類,單晶剛玉(SA)效果更好——它韌性和硬度都比白剛玉高,抗破碎能力強,專門對付韌性大、容易變形的材料。有師傅在實際加工中總結:粗磨不銹鋼,首選單晶剛玉,粒度選36目或46目。
鉻剛玉(PA)和微晶剛玉(MA)也是可選項。鉻剛玉抗氧化性強,適合加工耐熱不銹鋼;微晶剛玉自銳性好,能減少劃傷和拉毛。
如果加工批量大、精度要求高,可以考慮立方氮化硼(CBN)砂輪。CBN硬度極高、熱穩定性好,在1300到1500攝氏度不氧化,磨粒不易變鈍。但成本也高,一般用于大批量精加工場景。綠碳化硅(GC)雖然鋒利,但磨削不銹鋼效果并不理想,不建議作為首選。
三、粒度選多少——粗磨精磨分開看
粒度決定加工效率和表面光潔度。磨削不銹鋼,一般用36號、46號、60號這幾個中等粒度。粗磨去余量,用36號或46號;精磨追求光潔度,用60號。如果一道工序既想粗磨又想精磨,可以折中選46號或60號。粗磨用太細的粒度,不僅磨不動,還容易堵塞發熱;精磨用太粗的粒度,表面粗糙度下不來。
四、硬度選軟不選硬——別怕砂輪磨得快
這里說的硬度,不是磨粒本身的硬度,而是結合劑把持磨粒的牢固程度。很多師傅擔心砂輪太軟磨損快、費錢,于是在不銹鋼上選硬砂輪。結果恰恰相反——硬砂輪磨粒脫不下來,鈍了還在硬磨,摩擦生熱,工件燒傷、砂輪堵塞接踵而至。
磨削不銹鋼,應該選用硬度較低的砂輪,讓鈍化的磨粒及時脫落,露出新的鋒利磨粒——這就是所謂的“自銳性”。一般選用G到N硬度的砂輪,其中K到L用得最普遍。粗磨、大余量磨削時,發熱量大,砂輪可以再軟一點;精磨時則可以適當硬一些,保證形狀保持性。
五、組織選疏松——給磨屑留條活路
砂輪的組織號表示磨粒、結合劑和氣孔三者的比例關系。組織號越大,氣孔越多,砂輪越疏松。
不銹鋼磨屑粘性強,容易堵塞砂輪,所以必須選疏松組織的砂輪。一般選用5號到8號較為合適。如果條件允許,直接上大氣孔砂輪效果更好。實測數據顯示,同等進給量下,大氣孔砂輪的溫升能降低約35%,砂輪壽命延長1.8倍左右。大氣孔通過定向氣孔通道設計,在高速旋轉時形成微氣流輔助沖刷,冷卻液能更深入磨削區,磨屑也能快速被帶離。對于304、316這類導熱差、粘性大的不銹鋼,大氣孔幾乎是必選項。
六、結合劑選陶瓷還是樹脂
陶瓷結合劑耐高溫、耐腐蝕、氣孔率可控,做出來的砂輪能很好地保持切削性能,是磨削不銹鋼的主流選擇。不銹鋼粗磨時,推薦用大氣孔陶瓷砂輪,排屑順暢。樹脂結合劑彈性好、自銳性強,適合精磨場景。干磨時可以優先考慮樹脂砂輪,散熱好、不易燒工件;濕磨則優先選陶瓷或金屬結合劑,強度高、壽命長。大水磨通常配有充足的冷卻液,陶瓷結合劑是更穩妥的選擇。
七、不同不銹鋼牌號怎么配
不同牌號的不銹鋼,選砂輪也有細微差別:
馬氏體不銹鋼(如410、420):白剛玉(WA)就夠用。
奧氏體不銹鋼(如304、316):單晶剛玉(SA)效果更好,配合大氣孔組織。
沉淀硬化不銹鋼:單晶剛玉或微晶剛玉都可以。
高精度、大批量加工:考慮CBN砂輪,粒度選120號左右。
八、操作上再注意三點
砂輪選對了,操作跟不上也是白搭。三點提醒:
第一,必須用冷卻液。不銹鋼磨削離不開充足的水基冷卻液,流量要夠,不能干磨。第二,控制砂輪線速度,一般控制在20到30米每秒,過高容易燒傷工件。第三,定期修整砂輪,用金剛石修整器保持砂輪鋒利,別等堵死了再處理。
總的來說就是大水磨加工不銹鋼,砂輪選型的核心參數可以概括為:磨料選單晶剛玉或白剛玉,粒度粗磨46號、精磨60號,硬度選K到L級偏軟,組織選5到8號疏松或直接上大氣孔,結合劑優先陶瓷。記住“鋒利、散熱、不堵塞”這六個字,再結合自己的工件牌號和精度要求去調整,基本不會出大錯。


 400-881-4080


