
鎢鋼板材因其極高的硬度、優異的耐磨性和良好的紅硬性,被廣泛應用于模具制造、精密零部件加工等領域。然而,鎢鋼的高硬度(通常在HRA88至93之間)和較差的導熱性,使其在大水磨平面磨削加工中面臨巨大挑戰。砂輪選擇不當,極易導致磨削溫度過高、工件表面燒傷、裂紋甚至報廢。那么,大水磨磨削鎢鋼板材工件究竟應該如何選擇砂輪?本文將從磨料類型、結合劑、粒度、硬度以及形狀規格等維度進行系統解析。
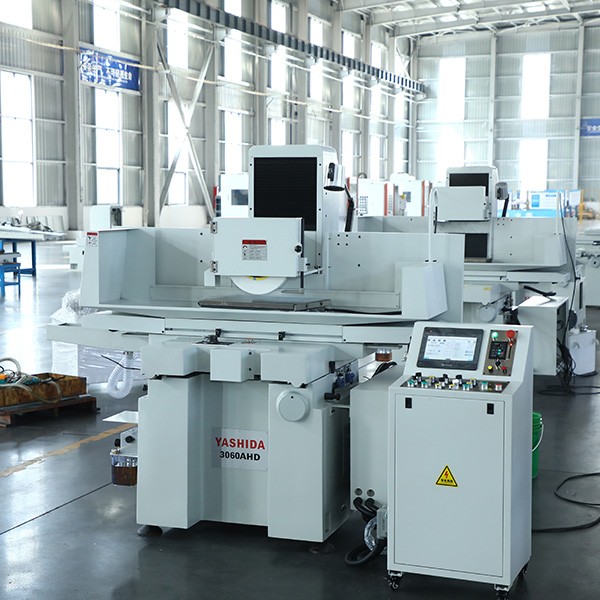
一、了解鎢鋼的磨削特性是選型的前提
鎢鋼是由難熔金屬硬質化合物與粘結金屬通過粉末冶金工藝制成的合金材料。其磨削加工具有三個顯著難點。第一是硬度極高,常規磨料難以有效切削。第二是韌性低、脆性大,加工中容易產生崩邊和裂紋。第三是導熱性差,磨削熱量不易散發,容易造成工件局部過熱和表面燒傷。因此,大水磨磨削鎢鋼板材時,砂輪不僅需要具備極高的硬度以抵抗磨損,還需要具有良好的自銳性和散熱能力。
二、磨料類型的選擇
磨料是砂輪切削能力的核心。對于鎢鋼板材的大水磨加工,磨料選擇主要有以下幾種情況。
金剛石磨料是鎢鋼磨削的首選。金剛石的硬度遠超硬質合金和鎢鋼,能夠有效切入鎢鋼表面進行切削。在大水磨平面磨削中,金剛石砂輪是加工鎢鋼板材最常用的選擇。金剛石磨粒形狀規則、鋒利度高,能夠在加工中保持穩定的切削性能,獲得高精度的加工表面。
CBN即立方氮化硼磨料,是高性能替代方案。CBN的硬度僅次于金剛石,但熱穩定性更好,在高溫下仍能保持較高的硬度和切削能力。CBN砂輪硬度高于普通磨料,切削能力更強、更鋒利,且耐磨性優異。對于大批量鎢鋼板材的大水磨加工,CBN砂輪是極具競爭力的選擇。
普通磨料砂輪如白剛玉、綠碳化硅等,僅限用于粗加工。白剛玉砂輪性能硬而脆,切削力小、磨削熱較小,適合對精度要求不高的鎢鋼粗加工。綠碳化硅砂輪也可用于鎢鋼磨削。但普通磨料在鎢鋼的高硬度面前磨損極快,需要頻繁修整和更換,加工成本高、效率低。因此,在大水磨鎢鋼板材加工中,優先推薦金剛石砂輪和CBN砂輪。
三、結合劑的選擇
結合劑將磨粒粘結在一起,決定砂輪的強度、自銳性和耐熱性。大水磨磨削鎢鋼板材時,常見的結合劑類型各有適用場景。
樹脂結合劑是首選方案。樹脂結合劑金剛石砂輪磨削鋒利、彈性好、不易燒傷工件,表面光潔度高,成本適中,通用性最強。樹脂結合劑砂輪自磨性好,磨出的工件粗糙度可達Ra0.2微米。在大水磨鎢鋼板材平面磨削中,樹脂結合劑金剛石砂輪應用最為廣泛。
陶瓷結合劑適合批量精加工。陶瓷結合劑金剛石砂輪自銳性好、不易堵塞,適合大批量自動化生產線上的精加工。陶瓷結合劑砂輪還具有高強度、耐熱性好、熱膨脹量小、易控制加工精度等優點。
金屬結合劑也稱青銅結合劑,專用于粗磨開粗。金屬結合劑對磨粒的把持力極強,耐磨性好,適合鎢鋼板材的快速開粗和大余量磨削。
四、粒度的選擇
砂輪粒度直接影響加工表面質量和磨削效率。大水磨磨削鎢鋼板材時,應根據加工階段選擇不同粒度。
在粗磨或開粗階段,應選擇粒度較粗的砂輪,如36號至60號,或者120號至180號。粗粒度砂輪磨粒大、容屑空間大,磨削效率高,能快速去除大量材料。
在半精磨階段,可選用80號至120號的砂輪,在保證一定磨削效率的同時改善表面粗糙度。
在精磨階段,應使用粒度較細的砂輪,如150號至240號,甚至更細至240號至320號。細粒度砂輪磨粒細小,能獲得光滑平整的加工表面。
如果需要鏡面拋光,則可進一步采用400號至1200號的超細粒度砂輪。需要特別注意的是,砂輪與工件的接觸面積也會影響粒度選擇——接觸面積大時應選用較粗的粒度,接觸面積小時可選用較細的粒度。
五、砂輪硬度的匹配
砂輪硬度是指磨粒在外力作用下脫落的難易程度。在大水磨鎢鋼板材加工中,粗磨和精磨對硬度的要求不同。
在粗磨時,由于加工余量大、磨削力大,應選擇硬度較低的砂輪,例如中軟硬度。低硬度砂輪磨粒易脫落,能及時露出新磨粒,避免砂輪堵塞。具體可選用ZR1、ZR2或R1、R2等軟至中軟硬度等級。
在精磨時,為保證加工精度和表面質量,需要選擇硬度較高的砂輪。但需要注意的是,硬度過高會導致自銳性變差,容易產生磨削燒傷,因此需要在實際操作中謹慎平衡硬度與自銳性的關系。
六、砂輪形狀與規格的適配
大水磨床常用的砂輪形狀為平形砂輪,即1A1型。常見規格包括外徑350毫米、厚度40毫米、孔徑127毫米等。選擇時需確保砂輪尺寸與磨床主軸規格完全匹配。對于鎢鋼板材的平面大水磨,1A1平形樹脂金剛石砂輪是標準配置,也是絕大多數加工場景下的可靠選擇。
七、磨削參數的配合
選對砂輪只是第一步,合理的磨削參數同樣重要。在砂輪線速度方面,鎢鋼磨削的砂輪線速度一般控制在每秒15至35米之間。速度過高會加劇砂輪磨損,速度過低則切削效率不足。進給速度應根據砂輪寬度和磨削余量確定,通常在每分鐘1至5米之間。磨削深度不宜過大,應采用徑向進給量較小的精磨方法,減少砂輪與工件的接觸面積,改善散熱條件。此外,磨削過程中必須使用充足的冷卻潤滑液,因為鎢鋼導熱性差,干磨極易產生裂紋和發黑。
八、砂輪的修整與維護
在鎢鋼磨削中,砂輪鈍化后會在工件表面滑擦、擠壓,造成表面燒傷和強度下降。因此,及時修整砂輪、保持砂輪銳利至關重要。建議制定合理的砂輪修整周期,一旦發現磨削阻力明顯增大或工件表面質量出現下降,應立即進行修整,避免因砂輪鈍化導致的批量質量問題。
綜合來看,大水磨磨削鎢鋼板材工件選擇砂輪,需要從多個維度統籌考慮。在磨料類型上,首選金剛石或CBN。在結合劑上,粗磨開粗適合金屬結合劑,精加工適合陶瓷結合劑,通用性最強的是樹脂結合劑。在粒度上,粗磨階段使用36號至60號或120號至180號,精磨階段使用150號至240號或240號至320號。在砂輪硬度上,粗磨選用中軟等級如ZR1或ZR2,精磨則適當提高硬度。在砂輪形狀上,平形1A1型是標準配置。在磨削參數上,線速度控制在每秒15至35米,并保證充足冷卻液。正確的砂輪選型不僅能顯著提升鎢鋼板材的大水磨加工效率和質量,還能有效延長砂輪使用壽命、降低綜合加工成本。希望本文能為您的鎢鋼大水磨加工提供實用的選型參考。


 400-881-4080


