
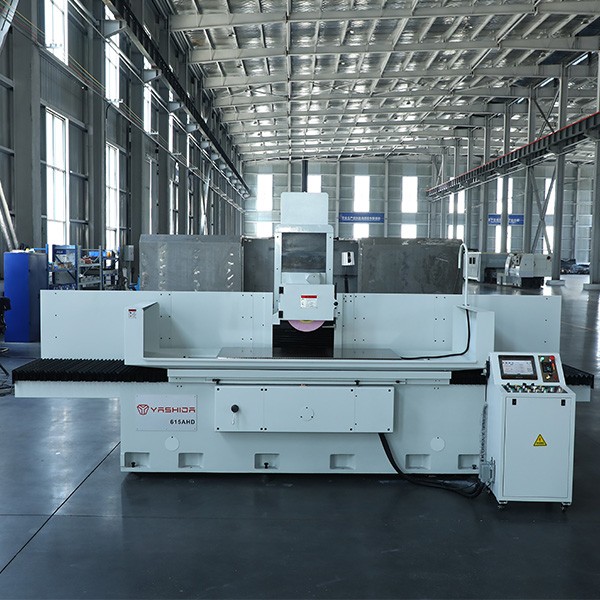
在大水磨(大型平面磨床)的日常加工中,安全操作始終是首要前提。大水磨砂輪線速度高、質(zhì)地硬脆,一旦操作不當(dāng)極易造成砂輪碎裂、工件飛出的嚴重事故;而電磁吸盤作為裝夾工件的核心裝置,其吸附可靠性直接關(guān)系到加工安全與精度。本文將系統(tǒng)梳理大水磨安全操作的全流程規(guī)范,并重點解析砂輪與電磁吸盤兩大關(guān)鍵部件的操作注意事項,為操作人員提供全面的安全指引。
一、開機前檢查與準(zhǔn)備
每次開機前,操作人員必須對機床進行全面檢查。首先檢查電源、油路、油量是否正常,確認有無漏電現(xiàn)象,機器各系統(tǒng)是否處于完好狀態(tài)。同時檢查機床各手柄位置及傳動部位是否合理,擦拭各滑動導(dǎo)軌并按規(guī)范加施潤滑油。各操作手柄應(yīng)處于非工作位置,防護裝置、吸塵裝置、工卡量具等必須完整良好。檢查完畢后進行空車運轉(zhuǎn),確認磨頭縱向往復(fù)運動正常后方可開始工作。
個人防護方面,操作者必須穿戴緊身工作服,袖口收緊;嚴禁佩戴手套、圍巾、飾品等易卷入砂輪的物品;長發(fā)人員須將頭發(fā)盤入工作帽內(nèi);磨削作業(yè)時必須佩戴防護眼鏡或防護面罩,防止碎屑飛濺傷眼。
二、砂輪操作注意事項
砂輪是大水磨最關(guān)鍵的切削工具,也是安全風(fēng)險最高的部件,以下注意事項必須嚴格遵守:
1. 砂輪安裝前的檢查
新砂輪在安裝前必須經(jīng)過嚴格檢查。首先進行目測檢查,察看砂輪表面是否有裂紋、缺口、崩邊等外觀缺陷。其次進行音響檢查(敲擊試驗),用小木錘輕輕敲擊砂輪,正常的砂輪聲音清脆,若聲音沉悶或嘶啞則說明內(nèi)部有裂紋,一律不準(zhǔn)使用。砂輪若無標(biāo)記或標(biāo)記不清,無法核對特性的也不可使用。砂輪應(yīng)防止受潮保管。
2. 砂輪的安裝規(guī)范
安裝砂輪時,鎖砂輪應(yīng)往逆時針方向鎖緊。砂輪內(nèi)徑與主軸和卡盤的配合間隙應(yīng)適當(dāng),配合面必須清潔無雜物。卡盤與砂輪端面之間應(yīng)襯以0.6至2毫米的柔性材料襯墊(如紙板、橡膠板等),使卡盤夾緊力均勻分布。緊固砂輪卡盤時,若使用多個螺栓應(yīng)按對角線成對順序逐步均勻旋緊,禁止沿圓周方向順序緊固或用敲打方式加大擰緊力。緊固程度以壓緊到足以帶動砂輪不產(chǎn)生滑動為宜,不宜過緊。砂輪與卡盤壓緊面之間應(yīng)襯以柔性材料的襯墊。
3. 砂輪的平衡校正
砂輪安裝后必須進行平衡試驗。砂輪不平衡會導(dǎo)致高速旋轉(zhuǎn)時產(chǎn)生離心力,引起振動,不僅影響磨削質(zhì)量,還會加速主軸軸承磨損,嚴重時可導(dǎo)致砂輪碎裂。新砂輪和經(jīng)第一次修整的砂輪都應(yīng)進行平衡試驗。靜平衡調(diào)整在平衡架上進行,通過調(diào)整平衡塊位置使砂輪在八個方位均能保持平衡。平衡架導(dǎo)軌應(yīng)校正到水平位置。調(diào)整平衡后的砂輪需在裝好防護罩后進行空轉(zhuǎn)試驗:直徑大于等于400毫米的砂輪空轉(zhuǎn)時間不少于5分鐘,直徑小于400毫米的空轉(zhuǎn)時間不少于2分鐘。空轉(zhuǎn)期間操作者應(yīng)站在砂輪的側(cè)方安全位置,不得站在砂輪正面或切線方向。
4. 砂輪的使用操作
每次使用砂輪前,至少應(yīng)空轉(zhuǎn)1分鐘。砂輪切勿超速使用,須根據(jù)砂輪直徑選擇合適的轉(zhuǎn)速,線速度不得超過33米每秒。開機后先空轉(zhuǎn),空轉(zhuǎn)時間一般不超過5分鐘。砂輪接近工件時應(yīng)用手動方式緩慢進給,不許用力過猛,防止碰撞砂輪。由干磨轉(zhuǎn)濕磨或由濕磨轉(zhuǎn)濕磨時,砂輪應(yīng)空轉(zhuǎn)約2分鐘以散熱和去除水分。砂輪使用一段時間后如工件產(chǎn)生多棱形震痕,應(yīng)拆下砂輪重新校平衡后再使用。加工過程中嚴禁打開砂輪防護蓋。修整砂輪時,金剛石筆應(yīng)固定在專用托架上,嚴禁撞擊,操作者應(yīng)戴好防護眼鏡。
5. 砂輪的停機規(guī)范
砂輪沒有脫離工件時不準(zhǔn)中途停車。磨削結(jié)束前應(yīng)無進給量地多次走刀至無火花為止。停車前必須先停止進給、退出砂輪。
三、電磁吸盤操作注意事項
電磁吸盤是大水磨裝夾工件的主要裝置,其操作規(guī)范性直接影響加工安全:
1. 使用前的檢查與準(zhǔn)備
電磁吸盤在使用前應(yīng)將盤面擦拭干凈,防止劃傷。檢查電磁吸盤的聯(lián)鎖裝置是否靈敏可靠,在開動電動機之前必須先將電磁吸盤開關(guān)扳至“吸”的位置。電磁吸盤的整流器應(yīng)在通電5分鐘后再使用。吸盤外殼應(yīng)有可靠接地線,以防漏電傷人。
2. 工件的裝夾與吸附
工件裝上機臺時必須保持水平,鎖緊磁盤。將工件放入磨床時需注意淋水并將工件磁緊。工件及電磁吸盤表面必須擦凈、靠緊、吸牢。使用電磁吸盤吸附工件后,必須檢查吸附牢固程度后方可進行磨削。吸磨較高或底面積較小的工件時,應(yīng)適當(dāng)加裝保護性靠板,防止工件歪斜或飛出。工件應(yīng)放置在磁力線上。使用兩套電磁盤時,磨小工件應(yīng)放在單吸盤中間位置,防止工件吸不牢。電磁吸盤兩端平面若無吸力,需特別注意工件的放置位置。
3. 使用中的注意事項
加工過程中嚴禁手觸摸工件。嚴禁敲打工作臺面及電磁吸盤。電磁吸盤未斷電時不得強行裝卸工件。禁止在電磁吸盤上放置非加工物品。操作時嚴禁戴手套。
4. 使用后的維護保養(yǎng)
使用后應(yīng)將電磁吸盤擦凈,涂防銹油以防銹蝕。吸盤不得嚴重磕碰,以免影響精度。定期清潔電磁吸盤及工作臺表面。電磁吸盤閑置時應(yīng)做好防潮措施。
四、磨削操作中的其他安全要點
磨削過程中操作者應(yīng)站在砂輪的側(cè)方安全位置,不可站在砂輪正面。磨床運轉(zhuǎn)期間不得用手觸摸砂輪。測量工件尺寸時必須將砂輪退離工件并停機后進行測量。嚴禁兩個人員同時操作同一臺磨床。如發(fā)現(xiàn)砂輪異響、劇烈震動等異常現(xiàn)象,應(yīng)立即切斷電源、停機排查。砂輪主軸溫度超過60攝氏度時必須停車,待溫度恢復(fù)正常后再工作。工作結(jié)束后應(yīng)切斷系統(tǒng)電源,清理干凈工作場地,擦拭機床。
總的來說,大水磨的安全操作是一項系統(tǒng)性工作,從開機檢查、砂輪安裝平衡、電磁吸盤使用到磨削操作的每一個環(huán)節(jié)都容不得半點馬虎。砂輪的檢查、安裝、平衡、使用和停機規(guī)范,以及電磁吸盤的吸附檢查、工件裝夾和維護保養(yǎng),都是保障安全生產(chǎn)的關(guān)鍵所在。只有嚴格遵守各項安全操作規(guī)程,做好日常點檢與維護,才能有效防范安全事故,確保大水磨加工的安全、高效運行




 400-881-4080


