
大水磨在平面加工中很常見,電磁吸盤是固定工件的關鍵部件。一旦吸不住工件,輕則工件移位、表面磨壞,重則工件飛出傷人。很多操作工遇到這種情況第一反應是吸盤壞了,其實不一定。多數時候問題出在接觸面、電壓或者使用習慣上。
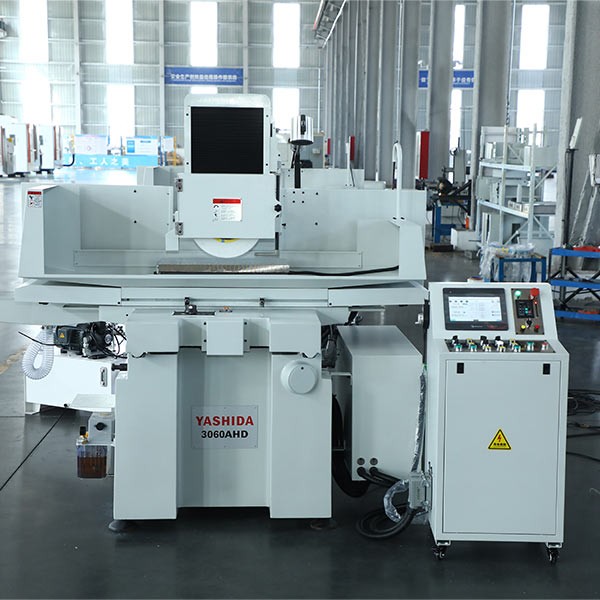
先別急著拆吸盤,從最簡單的開始排查
吸盤表面和工件底面是否干凈,這是最容易被忽略的一點。大水磨加工環境里常有磨削液、鐵屑、油泥。吸盤表面如果沾了較厚的油污或者細鐵粉,會形成一層隔磁膜,磁力被削弱得很明顯。工件底面如果有毛刺、銹蝕、氧化皮,也會造成局部懸空。這時候用油石或細砂紙把吸盤臺面輕輕修一遍,再用干凈的棉布擦凈。工件底面也要處理平整,不能有明顯翹曲或毛刺。很多時候擦干凈再試,吸力就回來了。
工件材料本身導磁性能差也會導致吸不住。比如不銹鋼、鋁合金、銅件,或者一些合金鋼在退火狀態下導磁率很低。電磁吸盤對這類材料本來就不敏感,不是吸盤壞了,是物理特性決定的。如果必須加工這類材料,可以墊一塊導磁好的鋼板在工件下面,或者使用側擋塊、精密平口鉗輔助夾持,不能只靠吸盤。
吸附面積太小也是常見原因。有些小零件、薄片、窄條,與吸盤接觸面積很小,即使吸盤滿功率工作,吸力也不足以抵抗磨削時的側向力。這種情況可以增加輔助擋塊,把工件圍起來,或者用導磁塊把磁路引到工件附近,讓磁力線盡量穿過工件。批量加工小件時,建議做簡易夾具,不要單靠吸盤硬吸。
電壓和控制器的問題要重點查。電磁吸盤一般通過整流控制器輸出直流電,常見電壓有110V、220V等。如果電壓偏低,吸力會明顯下降。用萬用表量一下吸盤接線端的電壓,看看是否達到額定值。控制器內部的整流橋、接觸器、保險絲、電位器都可能出問題。有些老式控制器使用時間長了,觸點氧化或電容老化,輸出電壓不穩。控制器面板上的電流表也能反映情況,正常吸持時電流應該穩定,如果電流明顯偏小或波動大,大概率是供電部分有問題。
吸盤線圈本身也會老化或局部短路。使用年限較長的吸盤,內部線圈絕緣層容易受潮、過熱后碳化,造成匝間短路。這種情況吸盤還會發熱,表面溫度比正常高,吸力卻不夠。如果外部排查都沒問題,可以斷開電源,測量吸盤線圈的直流電阻,和出廠參數對比。阻值明顯偏小說明有短路,阻值無窮大就是斷路。線圈問題一般需要返廠重繞或更換吸盤,現場很難處理。
還有一個細節:充退磁是否徹底。有的吸盤帶有退磁功能,如果上一次用完后退磁不干凈,或者充磁時間太短,磁力建立不充分。正確操作是工件放好后,先充磁三到五秒,確認吸牢再開始磨削。加工結束后退磁要充分,否則殘余磁性會吸附鐵屑,影響下次裝夾。
另外注意吸盤是否長期過載使用。大水磨連續重負荷加工時,吸盤線圈會發熱,溫度升高后電阻變化,磁力會有所下降。如果車間環境溫度高,或者冷卻液直接沖到吸盤側面接線盒里,也可能引起受潮漏電。定期檢查吸盤底部和側面的密封情況,接線盒要防水防潮。
如果以上方法都試過,吸力還是不足,就要考慮吸盤臺面是否變形。大水磨使用多年后,吸盤臺面可能因為局部受熱、撞擊或安裝不當產生變形,導致工件與臺面接觸不良。可以用百分表打一下臺面平面度,變形嚴重的需要上平面磨床自磨修整,但修磨量不能太大,否則會磨穿面板損傷線圈。
總結一下:遇到大水磨電磁吸盤吸不住工件,先清潔吸盤和工件,再檢查材料導磁性和接觸面積,然后測電壓電流和控制器,最后懷疑線圈和臺面變形。按照這個順序排查,大部分問題都能找到原因,不必盲目拆機。日常使用中保持吸盤清潔、避免重物撞擊、定期檢查電氣部分,能有效延長吸盤壽命,減少吸力不足的情況發生。


 400-881-4080


