
一、鋁板能不能用大水磨加工?
答案是肯定的。鋁板完全可以用大水磨進(jìn)行加工,但這并不是一件簡單的事。鋁材質(zhì)地較軟、韌性大,在磨削過程中容易出現(xiàn)粘砂輪、表面燒傷和工件變形等問題。因此,鋁板大水磨加工對設(shè)備、砂輪、冷卻方式和操作工藝都有較高要求。
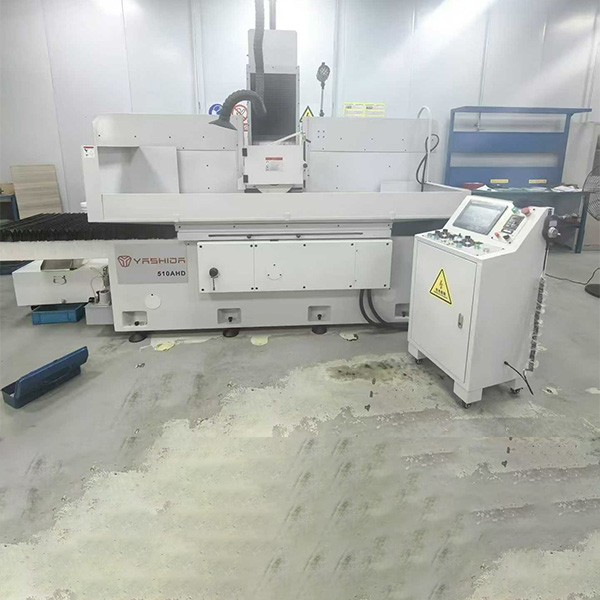
有經(jīng)驗(yàn)的師傅在富士康等大型工廠中,鋁件上磨床加工非常常見,采用的就是水磨方式,磨完后的鋁板表面呈現(xiàn)類似拉絲的質(zhì)感,且?guī)缀醪蛔冃巍4笏ズ推胀ゴ捕伎梢约庸やX板,但關(guān)鍵在于選用合適的砂輪和冷卻方式。
二、鋁板大水磨加工的關(guān)鍵技術(shù)要點(diǎn)
1. 砂輪的正確選擇
砂輪選擇是鋁板大水磨加工成敗的首要因素。普通磨削鋼件的砂輪直接用于磨鋁,幾乎必然會(huì)出現(xiàn)粘屑問題。
磨料類型:加工鋁合金應(yīng)優(yōu)先選用黑碳化硅磨料,其硬度高、脆性大,在磨削過程中能不斷崩落出新的鋒利切削刃,有效避免因磨粒鈍化導(dǎo)致的粘附。對于含硅量較高的鋁合金,推薦使用綠碳化硅磨料。也有廠家使用CBN(立方氮化硼)砂輪磨削鋁件。
粒度選擇:粗磨階段可選用36號(hào)至46號(hào)的粗粒度砂輪,參與磨削的磨粒數(shù)量少,產(chǎn)生的磨削熱較少。精磨階段可選用60號(hào)至80號(hào)粒度。處理刮花表面時(shí)可嘗試使用800號(hào)以上的細(xì)砂輪進(jìn)行修磨。
硬度選擇:鋁合金屬于軟金屬,砂輪硬度應(yīng)選擇中軟至中硬級(代號(hào)H至J或K至L)。適中的硬度能讓砂輪保持良好的自銳性,避免砂輪堵塞。
結(jié)合劑與組織:推薦使用陶瓷結(jié)合劑砂輪,組織號(hào)選擇10至12號(hào)的疏松組織,為磨屑提供充足的容屑空間。
2. 冷卻潤滑方式
鋁板大水磨加工中,冷卻潤滑至關(guān)重要。
冷卻液類型:必須使用充分的水基磨削液,推薦全合成或半合成冷卻液,其散熱快、潤滑性好。也可使用煤油作為冷卻介質(zhì),防止鋁屑粘砂輪。有經(jīng)驗(yàn)的師傅采用“刷油不能用水”的方式,在工件表面刷油后進(jìn)行磨削。
冷卻方式:大水磨本身具有水循環(huán)冷卻系統(tǒng),加工時(shí)需確保噴嘴對準(zhǔn)磨削弧區(qū),流量與壓力應(yīng)足夠覆蓋整個(gè)砂輪與工件接觸面。水磨不僅能減少砂輪磨損,還能有效防止板材因熱變形。
3. 裝夾方法
鋁板為非導(dǎo)磁材料,不能直接使用電磁吸盤吸附。
真空吸盤:對于大面積鋁板,真空吸盤是較為理想的選擇,能均勻分布夾持力,減少變形。
膠水粘接:在工件平整表面上貼雙面膠紙,粘在平整的磨床工作臺(tái)上。也可在變形處點(diǎn)膠水固定。
機(jī)械裝夾:使用精密平口鉗或壓板裝夾。對于較厚的鋁板,可以用擋塊左右擋住工件。
墊片調(diào)整:如果鋁板變形較大,可在變形處塞薄紙或其它薄片進(jìn)行補(bǔ)償。
4. 加工參數(shù)控制
砂輪線速度:建議控制在18至25米/秒,不宜過高。適當(dāng)降低線速度可減少摩擦熱,避免鋁屑軟化粘連。
切削深度:采用分層多次磨削的方式。粗磨時(shí)單次切深取0.05至0.20毫米。有經(jīng)驗(yàn)的師傅對厚鋁板單次下刀0.08毫米也能加工。精磨時(shí)單次切深控制在0.005至0.01毫米。對于新手,建議盡量少進(jìn)給,多翻面加工。
工作臺(tái)進(jìn)給:粗磨時(shí)進(jìn)給速度適中,精磨時(shí)放緩工作臺(tái)進(jìn)給以獲得理想的表面粗糙度。
5. 變形控制
鋁板大水磨加工最大的挑戰(zhàn)就是變形控制。
多次翻面:先正反面開粗,留0.5毫米余量,水磨修變形,中加工留0.1毫米,再水磨精修。通過反復(fù)翻面加工,逐步釋放內(nèi)應(yīng)力。
余量控制:正面開粗留1毫米余量,底部也留1毫米余量,自然時(shí)效放置一天后再加工,能有效保證平面度。
合理裝夾:在工件與工作臺(tái)之間墊彈性墊片,減少夾緊力造成的變形。
充分冷卻:水磨能有效降低磨削溫度,防止熱變形。
三、鋁板大水磨加工的常見問題及解決
砂輪堵塞:鋁屑粘附在砂輪表面是常見問題。解決方法是降低線速度、增大砂輪組織號(hào)、增加冷卻液流量,選用更疏松的砂輪。
工件表面燒傷:減小切深、降低工作臺(tái)進(jìn)給速度、確保冷卻充分、檢查砂輪是否過鈍。
表面劃痕:檢查冷卻液是否清潔,是否有脫落磨粒或金屬屑混入,及時(shí)清理工作臺(tái)。
尺寸精度不穩(wěn):檢查裝夾是否松動(dòng),鋁合金熱膨脹系數(shù)大,建議充分冷卻并等待工件冷卻后再測量。
總的來說,鋁板完全可以用大水磨進(jìn)行加工,但需要掌握正確的工藝方法。核心要點(diǎn)可概括為:選對砂輪、充分冷卻、合理裝夾、控制參數(shù)、多次翻面。黑碳化硅砂輪配合充分的冷卻潤滑,采用真空吸盤或膠水粘接的裝夾方式,控制好切削深度和進(jìn)給速度,通過多次翻面釋放內(nèi)應(yīng)力,就能在大水磨上高效完成鋁板的平面磨削加工。


 400-881-4080


