
干過大水磨的老師傅都有這個體會:磨45號鋼、鑄鐵這類常規(guī)材料,白剛玉或棕剛玉砂輪完全夠用,成本也低。但一旦碰上淬火后的模具鋼、高速鋼、滲碳鋼,事情就變了——砂輪磨不動,工件表面發(fā)藍發(fā)焦,一片砂輪用不了多久就得換,活干得憋屈。
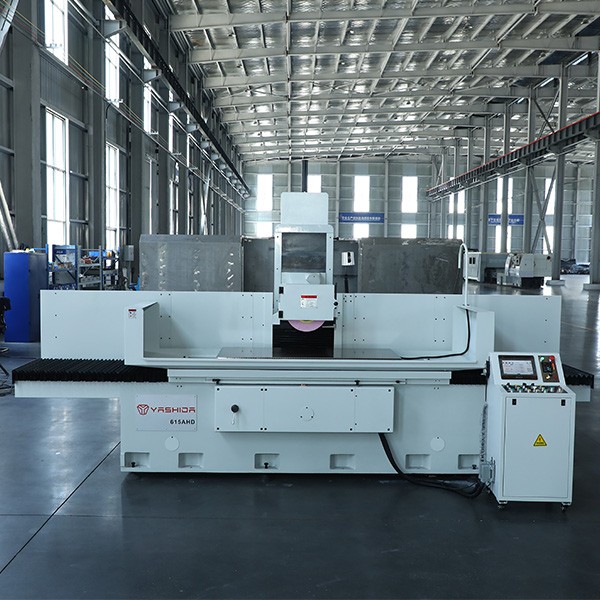
這時候就繞不開一個話題:CBN砂輪在大水磨上的應用,到底比普通砂輪強在哪里?
CBN到底是個什么東西
CBN的學名是立方氮化硼,1957年由美國通用電氣公司首次通過高溫高壓法合成,硬度僅次于金剛石,但和金剛石最大的區(qū)別在于——它不怕鐵。金剛石在高溫下會和鐵發(fā)生化學反應,CBN不會,這決定了它天生就是磨鋼的料。
普通砂輪用的是氧化鋁或碳化硅磨粒,硬度在2100到2500 HK之間,CBN磨粒的硬度則達到4700 HK,差不多是前者的兩倍。硬度上的差距直接體現在切削能力上:普通砂輪的磨削能力一般在1到3 mm³/(mm·s),CBN砂輪可以做到1到15 mm³/(mm·s),差距是五倍甚至更多。
同樣一臺大水磨,換了CBN之后有什么不同
磨削比。這是衡量砂輪耐磨性最直接的指標。普通剛玉砂輪的磨削比大概在10左右,CBN砂輪可以做到3500到5500,差了三百多倍。磨高速鋼的時候,CBN砂輪的磨削比能達到980,普通剛玉砂輪只有10左右——說白了,一片CBN砂輪頂幾十上百片剛玉砂輪用。
工件表面質量。CBN砂輪磨削時切削力小,工件表面不容易產生裂紋和燒傷,殘余應力也小,工件的耐用度因此能提高10%到30%。實際加工20CrMnTi滲碳淬火件(HRC58到62)的時候,用CBN砂輪磨出來的表面粗糙度能穩(wěn)定在Ra0.55,而且磨削聲音清脆,沒有燒焦現象。
熱穩(wěn)定性。普通砂輪耐熱能力有限,高速磨削時溫升很容易導致磨粒軟化脫落,工件表面燒黑拉傷是常有的事。CBN砂輪的耐熱性可以達到1250到1350℃,磨削中出現火花也不會影響磨削性能,這在磨削高碳工具鋼、高溫合金這類導熱差的材料時尤其關鍵。
算一筆賬:CBN砂輪貴,但綜合成本未必高
CBN砂輪單價確實高,通常是普通砂輪的5到10倍。但把賬算完整就不一樣了。
有實際應用數據顯示,CBN砂輪的使用壽命是普通砂輪的數十倍,修整周期長,停機換輪的時間大幅減少,設備稼動率明顯提升。在高速鋼磨削場景中,使用CBN砂輪代替剛玉砂輪,生產效率可以提高30%以上,綜合生產成本反而降低約60%。從成本回收周期看,雖然初期投入高,但通常3到6個月就能收回差價。
還有一個容易被忽略的點:普通砂輪磨損快,加工批次一致性差,需要頻繁修整、補償、對刀,人工干預量大。CBN砂輪磨損極低,輪廓精度持久穩(wěn)定,可以長期維持微米級的加工精度,對自動化生產線來說這一點甚至比省錢更重要。
不是什么活都適合上CBN
CBN砂輪雖然性能全面占優(yōu),但也不是萬能鑰匙。普通碳鋼、鑄鐵的粗磨和半精磨,用白剛玉或棕剛玉砂輪性價比更高,沒必要上CBN。CBN的優(yōu)勢場景主要集中在以下幾類:淬火態(tài)合金結構鋼(如40Cr、42CrMo)、高速鋼、模具鋼、滲碳鋼,以及高溫合金等難加工材料。
另外需要注意的是,CBN砂輪在磨削高溫下遇堿性水溶液會發(fā)生化學反應,導致磨粒晶形破壞,所以一般推薦使用油性冷卻液。不過在實際的大水磨應用中,不少廠家通過調整冷卻液配方和供給方式,已經找到了適合水基冷卻的方案,具體還是要根據砂輪廠家和結合劑類型來確認。
選型上,磨削硬材料反而要選偏軟的砂輪硬度等級。工件越硬,磨粒越容易鈍化,如果砂輪硬度太高,鈍化的磨粒掉不下來,就會在工件表面反復摩擦生熱,輕則燒傷重則裂紋。大水磨因為砂輪與工件接觸面積大,砂輪硬度還應再比外圓磨選軟一級。
總結一下來說,CBN砂輪在大水磨上的應用,本質上是用更高的單價換取更高的磨削效率、更好的表面質量和更長的使用壽命。對于大批量、高精度、硬材料磨削的場景,綜合效益確實比普通砂輪好出一大截。但如果只是磨普通碳鋼的粗活,白剛玉砂輪依然是最經濟的選擇。工具沒有絕對的好壞,關鍵看用在哪里。


 400-881-4080


