
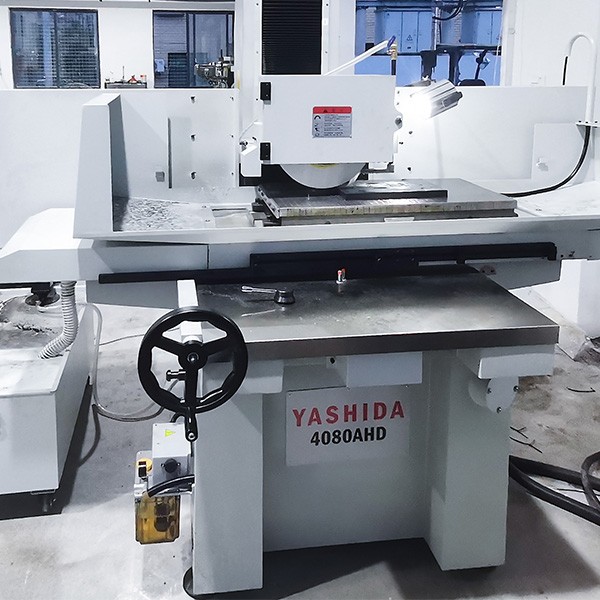
使用大水磨這類平面磨床的師傅們都知道砂輪是需要經常修的,很多師傅修砂輪全憑手感,金剛石筆往砂輪上一靠,聽到聲音對了就覺得行了,但一旦換了材料或者換了砂輪粒度,同樣的手法就出問題。今天YASHIDA磨床廠家從以下幾個方面實際講解大水磨怎么修整砂輪。
這篇文章不扯理論,直接講大水磨上金剛石筆修整砂輪的實操參數和調整邏輯。
金剛石筆的安裝:角度不對,后面全白費
很多人把注意力放在進給和轉速上,卻忽略了安裝角度這個前提。金剛石筆裝歪了,后面的參數怎么調都不對。
正確的做法是:金剛石筆向上傾斜10到15度,同時筆尖與砂輪的接觸點要低于砂輪軸線1到2毫米。為什么要低于軸線?因為如果接觸點高于軸線,金剛石尖會被砂輪“拽”進去,產生刺入和振動;低于軸線,金剛石對砂輪形成的是一個帶負前角的切削動作,刮削效果更干凈。
水平方向也要注意,金剛石筆最好跟砂輪軸線再偏轉15到30度。這個偏角的好處是,當金剛石的一個棱角磨鈍之后,轉動一下筆身就能換一個鋒利面繼續用,一支筆能多用不少時間。
還有一點容易被忽視:筆桿的懸伸長度要盡量短,夾緊要牢。懸伸太長,修整時金剛石筆會顫,修出來的砂輪表面全是細密的振紋,磨工件的時候這些紋路會直接復印到工件表面上。
修整進給:粗修和精修是兩個完全不同的邏輯
進給速度是修整中最核心的可調參數,但它沒有“一個數走天下”的說法。粗修和精修的目標不同,進給策略完全相反。
粗修時的進給。 粗修的目的是快速去除砂輪表面的鈍化層和堵塞層。這時候進給速度可以放快,一般在100到200毫米每分鐘的范圍內,切深每次0.01到0.03毫米。如果是新砂輪剛上機床、外圓明顯不圓的情況,可以先用稍大的切深把圓度找回來,再轉入正常粗修。粗修時金剛石筆走得快,砂輪表面留下的磨粒突出高度大、高低不平,容屑空間大,切削能力強,適合大余量磨削。
精修時的進給。 精修的目標是讓砂輪表面的磨粒突出高度小且等高性好,這樣每顆磨粒切下的切屑薄而均勻,磨出來的工件表面才細膩。所以進給速度要大幅降下來,精修進給速度應控制在100毫米每分鐘以下,有些要求高的場合甚至要低到20到50毫米每分鐘。切深也要跟著收,精修切深小于0.01毫米。
這里有一個實操中容易犯的錯:精修時把進給降下來了,但忘了做光修。所謂光修,就是切深設為零,讓金剛石筆在砂輪表面空走幾次。這一步很關鍵,它能把砂輪表面那些“刮起來但沒刮掉”的松散磨粒抹平,提高磨粒的等高性。很多師傅覺得光修是浪費時間,實際上省了這一步,精修的進給降得再低,表面質量也差一口氣。
大水磨上修整時,縱向走刀最好用自動走刀,手動走刀的速度均勻性很難保證,忽快忽慢會讓砂輪表面的修整紋路疏密不均,磨削時局部磨損快,砂輪消耗不均勻。工作行程一般2到4次,空行程1到2次。
砂輪轉速:這里有一個容易搞反的地方
修整時砂輪的轉速,跟磨削工件時的轉速是兩碼事。修整時砂輪轉速的選擇,直接影響到金剛石筆在單位面積上的刮擦次數。
在修整導程固定的前提下,砂輪轉速越高,砂輪表面同一區域被金剛石筆刮到的次數就越多,磨粒被反復破碎和磨平的程度越深,修出來的砂輪表面就越細。反過來,砂輪轉速低,同一區域被刮的次數少,修整作用更“粗暴”,表面就偏粗。
這個邏輯跟很多人直覺上“轉得快就修得粗”是反的。修整時砂輪轉速高,相當于用更多次的輕刮代替少次的深刮,效果自然更細膩。
實際大水磨修整中,砂輪轉速一般不需要調到磨削時的全速。修整階段通常讓砂輪以較低轉速運轉即可,具體轉速跟磨床型號和砂輪直徑有關。比如直徑125毫米左右的砂輪,修整時轉速控制在3600轉每分鐘上下是比較常見的做法。如果磨床支持無級調速,可以試著把轉速往低了調一點,觀察修整后砂輪表面的手感——轉速低的時候修出來的砂輪,用手指摸能感覺到更明顯的“扎手感”,那就是偏粗的狀態。
冷卻和幾個實操細節
修整砂輪時必須澆冷卻液,而且不能間斷。金剛石雖然硬度極高,但它的熱膨脹系數和金屬筆桿差很多,忽冷忽熱容易讓金剛石從焊接處或鑲嵌處松動甚至碎裂。冷卻液要對著金剛石筆和砂輪的接觸點澆,流量要夠。
修整過程中如果聽到尖銳的“吱吱”聲,通常是金剛石筆鈍了或者進給太快。金剛石筆的尖角要保持鋒利,修研成70到80度的尖角比較合適,鈍了就要及時換方向或者換筆。一支鈍筆修出來的砂輪,表面看起來是修過了,實際上磨粒是被“壓平”的而不是被“刮削”的,磨削時切削力會明顯下降,工件容易燒傷。
還有一點:新裝的金剛石筆,在第一次接觸砂輪之前,要先從上次修整的進給位置退出來,讓它有一個“緩入”的過程。金剛石質脆,直接撞上高速旋轉的砂輪表面,尖角很容易崩。
一個簡單的判斷方法
修完之后怎么判斷參數對不對?不用儀器,用手摸就行。精修后的砂輪表面應該是均勻的細膩感,摸上去像細砂紙,沒有局部粗糙或局部光滑的差別。如果摸到一條一條明顯的紋路,說明縱向進給太快了,導程偏大。如果感覺表面“滑”而不“澀”,可能是光修次數不夠,磨粒被壓平了沒有露出來。
大水磨砂輪修整這件事,參數是死的,但砂輪的材質、粒度、結合劑硬度都不一樣,同樣的參數在不同砂輪上效果會有差別。上面給的進給和轉速范圍是一個可靠的起點,實際操作中在這個范圍內微調,用手感和磨削效果來驗證,比照搬某個“標準值”要管用得多。


 400-881-4080


