
- [刀具行業]數控磨床磨削加工蘇州某醫療企業手術刀2022年03月09日 15:44
- 近期,蘇州某醫療企業攜帶其手術刀樣品到YASHIDA磨床進行打樣測試。由于手術刀需要平面及曲面磨削,平面精度要達到2μ,因此選用的是YASHIDA-525CNC進行打樣。在打樣過程中,該企業領導對機器的穩定性及精度和光潔度都較滿意。初步達成了合作意向。
- 閱讀(166) 標簽:刀具行業
- [解決方案]沖壓模具板大水磨加工,控制變形與平面度實操方案2026年09月20日 00:39
- 沖壓模具板大水磨加工中,變形與平面度超差是常見難題。本文從磁力吸盤裝夾、墊層使用、粗精磨翻面節奏、進刀量與冷卻控制,到粗磨后去應力退火,拆解各環節實操要點,幫助穩定控制模板平面度,減少返工修磨。
- 閱讀(0) 標簽:
- [解決方案]CBN砂輪在大水磨上的應用,對比普通砂輪優勢2026年09月18日 00:16
- CBN砂輪在大水磨上磨淬火鋼、模具鋼等硬材料,比普通砂輪更耐磨、效率更高,工件不易燒傷,表面質量更穩定。雖然單價高,但壽命長、修整少,綜合成本往往更低。本文結合實際數據,對比兩者在磨削比、表面質量和適用場景上的差異,幫你判斷該不該換
- 閱讀(1) 標簽:
- [解決方案]半導體陶瓷基板,大水磨高精度平面磨削應用2026年09月12日 02:18
- 本文圍繞半導體陶瓷基板高精度平面磨削需求,分析陶瓷材料脆性、崩邊、微裂紋等加工難點,闡述大水磨在粗磨開型與半精磨整平中的關鍵作用,并結合YASHIDA高剛性結構、微米級進給與金剛石砂輪適配,介紹工藝控制要點與選型建議。
- 閱讀(7) 標簽:
- [解決方案]大水磨安全操作規范,砂輪、電磁吸盤操作注意事項2026年09月08日 00:59
- 大水磨加工中,砂輪碎裂與工件飛脫是兩大主要安全風險。本文嚴格遵循大水磨安全操作規范,系統講解砂輪安裝前的裂紋檢查、平衡校正、緊固步驟及使用禁忌,同時詳解電磁吸盤吸附牢度確認、工件裝夾防護與日常保養要點。內容涵蓋從開機檢查到停機維護的全流程,幫助操作人員規避隱患,確保磨削作業安全高效運行。
- 閱讀(13) 標簽:
- [解決方案]大水磨加工成本怎么核算,工時、砂輪損耗參考2026年09月05日 00:46
- 大水磨加工成本核算,關鍵就兩點:工時怎么算、砂輪損耗怎么估。本文從成本構成入手,把工時拆成純磨削時間、輔助時間和準備時間,給出行業參考費率;砂輪部分則區分正常磨耗與修整損耗,提供具體計算方法。同時提醒材料、精度、批量對成本的影響,并指出常見核算誤區,幫助加工企業把賬算清楚,報價有依據,利潤不流失。全文約100字,干貨集中,便于快速了解文章核心內容。
- 閱讀(15) 標簽:
- [解決方案]為什么大水磨磨薄板容易翹曲?2026年09月02日 23:59
- 大水磨磨薄板,翹曲是常事。根子就三個:磁力吸盤把板子吸變形,磨完一退磁就彈回來;磨削高溫燒出熱變形,涼了就走樣;材料內部殘余應力釋放,薄板扛不住。想改善,墊層橡膠再吸,粗精磨分開、多翻面,冷卻給足,條件允許做個去應力。弄懂這些,薄板活心里就有底了。
- 閱讀(20) 標簽:
- [解決方案]大水磨電磁吸盤吸不住工件怎么辦?2026年09月01日 00:30
- 大水磨電磁吸盤吸不住工件,先別急著拆修。本文從吸盤表面清潔、工件導磁性、接觸面積、電壓控制器、線圈老化等方面,梳理常見原因和排查步驟。按順序檢查,多數問題都能現場解決,幫助快速恢復磨床正常加工。
- 閱讀(18) 標簽:
- [解決方案]鋁板能不能用大水磨加工?怎么加工?2026年08月29日 01:05
- 鋁板能否用大水磨加工?當然可以,但工藝把控是關鍵。本文深入解析鋁板大水磨的完整流程,從黑碳化硅砂輪選型、水基冷卻潤滑,到真空吸盤裝夾與分層磨削參數設定,全面攻克粘砂輪、表面燒傷及變形難題。通過多次翻面與余量控制,助您高效實現鋁板精密平面磨削,提升加工良率與表面質量。
- 閱讀(25) 標簽:
- [解決方案]模具廠大水磨加工方案:模板、模仁、鑲塊磨削工藝2026年08月27日 00:40
- 干模具這行的人都知道,大水磨在模具加工流程里的位置有多重要。不管是模板、模仁還是鑲塊,從粗磨開粗到精磨到位,幾乎都離不開大水磨這道工序。今天就把大水磨加工這幾類模具零件的工藝要點捋一捋,都是車間里實實在在用得上的東西
- 閱讀(28) 標簽:
- [解決方案]大水磨磨削非金屬硬脆材料怎么選擇砂輪2026年08月25日 00:23
- 搞平面磨床加工的都用過大水磨或者了解大水磨,對大水磨來說,非金屬硬脆材料的磨削一直是個技術難點,磨削過程中極易出現崩邊、裂紋、表面劃傷等問題。砂輪選型是關鍵點,YASHIDA磨床廠家在這篇文章中給大家分享大水磨磨削非金屬硬脆材料到底該怎么選砂輪。
- 閱讀(25) 標簽:
- [解決方案]大水磨磨削鎢鋼板材工件怎么選擇砂輪2026年08月22日 00:16
- 大水磨磨削鎢鋼板材,砂輪選型直接決定加工成敗。本文針對鎢鋼硬度高、導熱差的磨削難點,系統講解金剛石與CBN磨料、樹脂/陶瓷/金屬結合劑、粒度及硬度的選配原則,區分粗磨與精磨的差異方案,助力您提升磨削效率、降低綜合成本
- 閱讀(22) 標簽:
- [解決方案]大水磨磨削鈦合金怎么選擇砂輪2026年08月20日 00:33
- 鈦合金是一種廣泛應用于航空航天、醫療器械、汽車制造等領域的材料。然而,鈦合金也是典型的難加工材料,在大水磨平面磨削加工中,砂輪選擇是否得當直接影響加工質量、效率和成本。YASHIDA磨床廠家在這篇文章中從鈦合金的材料特性出發,系統講解大水磨磨削鈦合金時砂輪的選擇方法供大家參考
- 閱讀(24) 標簽:
- [解決方案]大水磨磨削高溫合金材質工件怎么選擇砂輪2026年08月18日 00:58
- 高溫合金廣泛應用于航空航天、能源動力、石油化工等領域,大水磨磨床恰好是這些行業的必備機床。但這類材料“難加工”,在大水磨平面磨削過程中極易出現砂輪堵塞、工件燒傷、表面粗糙度超標等問題。YASHIDA磨床廠家在這篇文章中,把我們的客戶的加工經驗分享給大家,供大家參考
- 閱讀(50) 標簽:
- [解決方案]大水磨磨削有色金屬材質工件怎么選擇砂輪2026年08月15日 01:05
- 大水磨上磨有色金屬,最怕兩件事:砂輪堵死和工件燒糊。鋁、銅這類材質又軟又黏,切屑不像鋼材那樣碎成粉末,而是卷成帶狀或絮狀,一遇高溫就往砂輪氣孔里鉆,堵得嚴嚴實實。排屑一堵,磨削熱散不出去,工件尺寸跟著跑偏,表面還容易留下燒傷痕跡。選砂輪要是照搬磨黑色金屬那套,十有八九要翻車。 其實核心就抓五個參數:磨料認準碳化硅,黑碳化硅對付鋁合金、黃銅,綠碳化硅上紫銅和高精度件;粒度寧粗勿細,粗磨36#到46#,精磨也別超過120#,氣孔大排屑才順暢;硬度看具體材質,銅合金走K-L級中硬,鋁合金走H-J級中軟;結合劑粗重活選陶瓷,精磨或特黏材料用樹脂;組織必須疏松,保證冷卻液進得去、切屑出得來。把這幾點吃透了,磨有色金屬就能順順當當,效率和質量兩不誤。具體怎么搭配,下面一項一項說清楚。
- 閱讀(42) 標簽:
- [解決方案]大水磨磨削不銹鋼材質的工件怎么選擇砂輪2026年08月13日 00:08
- 不銹鋼材料在大水磨平面磨削加工中如果砂輪選不對,輕則磨不動、表面粗糙,重則工件燒傷、尺寸超差,甚至砂輪直接報廢。今天YASHIDA磨床廠家就從實際操作出發,聊聊大水磨加工不銹鋼時,砂輪到底該怎么選
- 閱讀(40) 標簽:
- [解決方案]大水墨磨削鑄鐵類工件怎么選擇砂輪2026年08月11日 02:28
- 做機加工的老師傅都清楚,大水磨(平面磨床)磨鑄鐵,砂輪選不對,干活就是受罪。不是磨不動、光潔度上不去,就是砂輪堵得一塌糊涂,工件還容易燒黑。鑄鐵雖然不像淬火鋼那么“硬骨頭”,但它有自己的脾氣——組織疏松、含碳量高、磨削時發熱量大,選砂輪還真不能隨便拿一片就往上裝
- 閱讀(27) 標簽:
- [解決方案]大水磨磨削高速鋼工件怎么選擇砂輪2026年08月07日 23:51
- 高速鋼(HSS)憑借良好的紅硬性和耐磨性,在鉆頭、銑刀、模具等制造中應用極廣。但用大水磨床磨高速鋼,砂輪選不好,磨不動、工件燒傷、砂輪過快損耗都是常事。高速鋼硬度通常在62-67HRC,磨削時溫度高、導熱性差,對砂輪的要求比普通鋼材高出一大截。下面從磨料、粒度、硬度、結合劑幾個方面,聊聊大水磨磨高速鋼到底該怎么選砂輪。
- 閱讀(61) 標簽:
- [解決方案]大水磨磨削彈簧鋼工件怎么選擇砂輪2026年08月06日 00:29
- 干過磨床的老師傅都清楚,磨彈簧鋼比磨普通45鋼麻煩不少。這材料韌性好、導熱差,砂輪選不對,輕則表面發黃發藍,重則直接出裂紋。彈簧鋼硬而粘,磨削性本身就不好,再加上大水磨加工時砂輪與工件的接觸面積大,磨削熱量更容易積聚。砂輪選得合適,活干得漂亮;選得不對,費砂輪不說,工件還容易報廢。今天就把彈簧鋼工件大水磨砂輪怎么選這件事說清楚。
- 閱讀(18) 標簽:
- [解決方案]大水磨磨削軸承鋼怎么選擇砂輪2026年08月04日 01:42
- 軸承鋼這種工件用磨床磨的時候如果操作不對,容易發黃發藍或者尺寸不穩、效率上不來。YASHIDA磨床廠家在這篇文章中把大水磨磨削軸承鋼工件怎么選擇砂輪的經驗分享給大家
- 閱讀(54) 標簽:
相關搜索
熱點聚焦
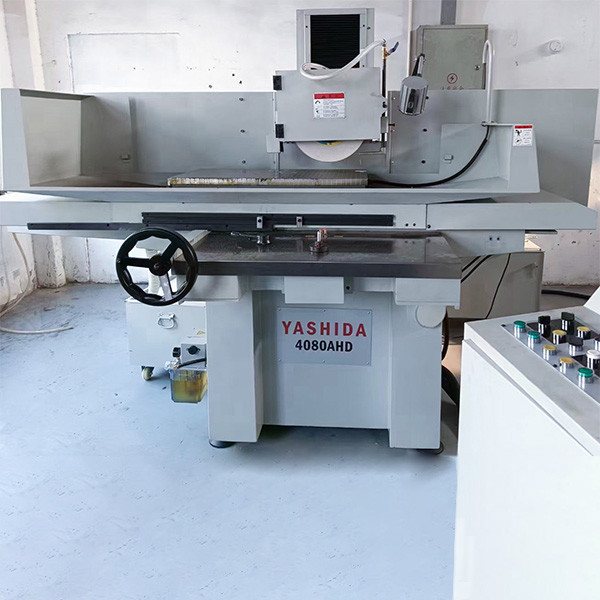
沖壓模具板大水磨加工,控制變形與平面度實操方案
- 沖壓模具板大水磨加工中...
CBN砂輪在大水磨上的應用,對比普通砂輪優勢
- CBN砂輪在大水磨上磨淬火...
大水磨砂輪金剛石筆修整技巧,修整進給、轉速實操
- 使用大水磨這類平面磨床...


 400-881-4080


